Muitos designers acostumados com o corte a laser acham que a transição para o jato de água é simples. Os trajetos são os mesmos, as formas são as mesmas e a sensação é de estar usando uma máquina diferente.
Mas, ao começar a trabalhar com a técnica, as coisas nem sempre correspondem às expectativas. Um desenho que funciona perfeitamente a laser pode apresentar resultados instáveis em jato de água. Às vezes, a geometria parece correta, mas a peça final ainda fica com uma aparência "estranha".
Não se trata de software, nem de habilidades de desenho. A verdadeira razão é simples: a lógica por trás dos dois processos é diferente. O laser segue o seu desenho. O jato de água, de certa forma, negocia com ele.
Em algum momento, você perceberá uma mudança. Ao desenhar, você não pensa mais apenas na forma. Começa a pensar: será que este furo pode ser cortado corretamente? Qual lado da borda realmente importa? Onde o corte deve começar? É aí que você passa do pensamento a laser para o pensamento a jato de água.
Este não é um guia teórico. É apenas experiência prática de situações reais de corte, o tipo de coisa que você só aprende depois de cometer erros.
1. Por que os designs a laser e a jato de água são diferentes?
O motivo não é complicado. Os princípios de corte são completamente diferentes.
O laser utiliza energia concentrada para fundir ou vaporizar materiais. É um processo limpo, preciso e que segue o trajeto com muita fidelidade. Portanto, na maioria dos casos, o design se concentra principalmente na geometria.
O corte a jato de água é diferente. Ele utiliza um jato de água em alta velocidade misturado com abrasivo para erodir o material. É um processo físico com uma ferramenta que possui diâmetro, abertura e inércia.
Por causa disso, você sempre terá que lidar com questões como largura do corte, conicidade, atraso nos cantos e sensibilidade à espessura.
Assim, em vez de simplesmente "cortar o que você desenha", o jato de água sempre interpreta seu projeto à sua maneira.
2. Considerações de design para diferentes funcionalidades
Buracos 2.1
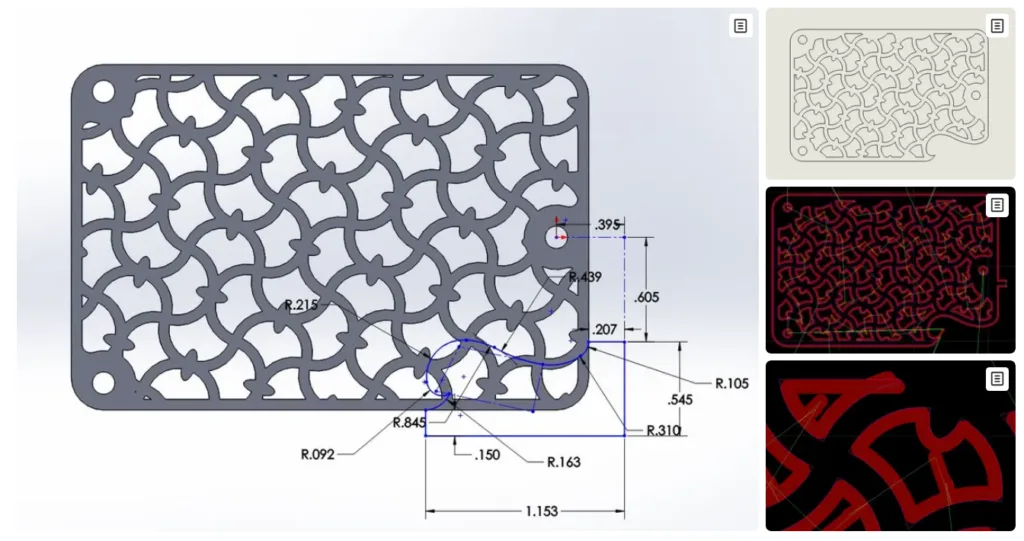
Com laser, os furos geralmente são simples. Se o tamanho for adequado à função, funcionará. Furos pequenos e padrões densos normalmente não são um problema.
Com o corte a jato de água, é preciso pensar um pouco mais. O furo não pode ser muito pequeno, caso contrário o jato simplesmente não funcionará corretamente. Em materiais mais espessos, os furos podem não ser perfeitamente cilíndricos, apresentando um certo afunilamento da base até o topo.
Além disso, se os furos estiverem muito próximos uns dos outros, o material entre eles pode não resistir ao processo de corte.
Portanto, projetar furos não se resume apenas à dimensão, mas também à capacidade do jato de realmente lidar com essa característica.
2.2 Linhas Retas
O laser proporciona um resultado muito preciso. O desenho fica muito próximo do resultado final.
O corte a jato de água, especialmente em materiais mais espessos, comporta-se de maneira diferente. A superfície superior costuma ser mais precisa, enquanto a inferior pode apresentar alguma variação.
Portanto, ao projetar uma régua, é importante pensar: qual lado realmente importa? Se ambos os lados forem críticos, então não se trata apenas de um problema de projeto, podendo exigir uma configuração de máquina diferente.
2.3 Curvas
O laser segue curvas muito bem, mesmo formas complexas.
O corte a jato de água apresenta um pequeno atraso na mudança de direção. Ele não consegue acompanhar curvas acentuadas instantaneamente, especialmente em materiais espessos. Quanto menor o raio, mais perceptível se torna esse efeito.
Não é que as curvas não possam ser complexas, mas transições mais suaves sempre proporcionarão resultados melhores e mais estáveis.
Cantos 2.4
Com o laser, cantos nítidos são comuns e fáceis de obter.
Com o jato de água, os cantos internos vivos são fisicamente limitados pelo tamanho do bocal. O raio será sempre pequeno.
Se você projetar tudo com cantos perfeitamente retos, poderá se decepcionar com o resultado. É melhor aceitar isso desde o início e incluir raios de curvatura razoáveis em seu projeto.
2.5 Distância entre elementos
Isso é algo a que muitos projetistas de laser não dão muita atenção.
O corte a jato de água tem uma largura de corte maior. Se duas linhas estiverem muito próximas, os cortes podem se sobrepor. Isso pode levar a erros dimensionais ou até mesmo causar a quebra completa de pequenas seções.
Assim, o espaçamento entre os elementos não é apenas um detalhe de desenho; ele afeta diretamente se a peça pode ser cortada corretamente.
3. O Efeito da Espessura do Material
No corte a laser, um mesmo projeto geralmente pode ser aplicado a diferentes espessuras, com ajustes de parâmetros.
Na tecnologia de corte a jato de água, a espessura faz toda a diferença. Quanto mais espesso o material, maior a perda de energia no jato e maior o desvio observado.
Isso significa que o mesmo desenho pode se comportar de maneira muito diferente em materiais finos e espessos.
Para peças mais espessas, muitas vezes é necessário permitir uma tolerância maior ou, pelo menos, confirmar as estratégias de compensação antes do corte.
4. Introdução, Ponto Inicial e Ponto Final
A entrada é o caminho utilizado para entrar e sair do contorno de corte.
O laser também usa cabos de entrada, mas eles geralmente são tratados automaticamente e têm um impacto mínimo.
Na tecnologia de corte a jato de água, o ponto de partida é mais crítico. O jato precisa primeiro perfurar o material, o que pode deixar uma marca visível.
Se isso ocorrer em uma borda funcional ou superfície visível, pode ser um problema.
Na prática, você deve pensar em:
- posicionar o ponto de partida em uma área não crítica
- deixando espaço extra, se necessário, para introdução.
- Definir zonas seguras para perfuração em partes importantes.
O comprimento exato da guia de entrada não é fixo, mas deve ser longo o suficiente para que o processo de corte se estabilize antes de atingir o contorno principal.
5. 3 eixos vs. 5 eixos
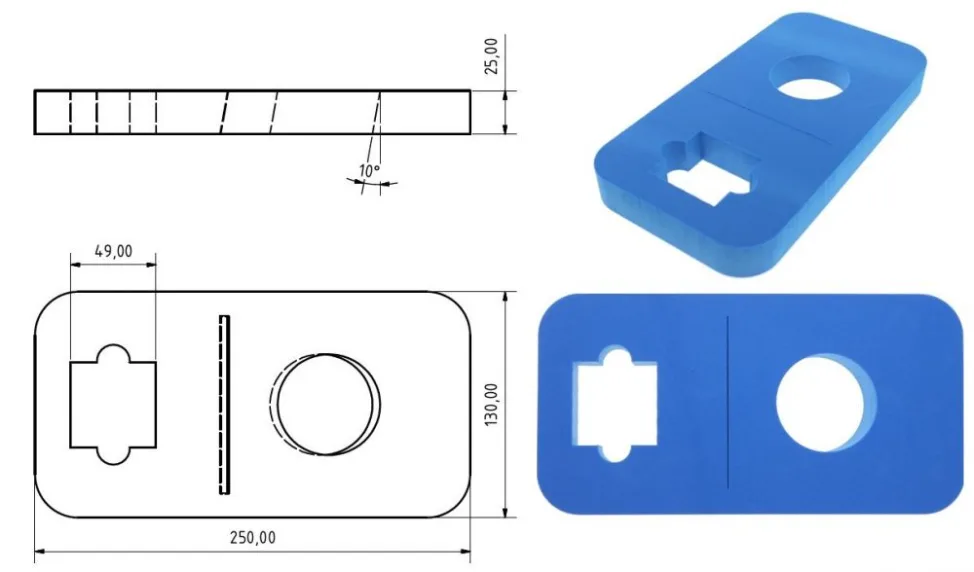
O corte a jato de água de 3 eixos é feito verticalmente. O formato cônico é inevitável e, geralmente, o projeto precisa ser adaptado a ele.
O sistema de 5 eixos adiciona controle de ângulo. Ele pode compensar a conicidade e até mesmo criar cortes angulares.
Do ponto de vista do design, a diferença é bastante clara:
Com 3 eixos, você geralmente evita problemas.
Com 5 eixos, você começa a controlar o resultado.
Mas mesmo com 5 eixos, o projeto ainda está ligado ao processo. Ele apenas oferece mais flexibilidade, não liberdade completa.
Se você tiver mais perguntas sobre corte a jato de água, fique à vontade para comentar abaixo ou contate a APW Quem toca e produz jatos de água há 30 anos.
Perguntas frequentes
1. Posso usar o mesmo desenho do corte a laser diretamente para o corte a jato de água?
Em alguns casos simples, sim, você pode usar o mesmo desenho. Mas se a peça tiver furos pequenos, espaçamento apertado ou material espesso, geralmente não é o ideal.
O desenho para corte a laser apresenta uma geometria mais "limpa", enquanto o corte a jato de água exige atenção ao comportamento do corte. Se você simplesmente copiar o arquivo, talvez seja possível cortar, mas a qualidade não será estável.
Normalmente, sugerimos pequenos ajustes, não grandes mudanças, mas importantes para o resultado.
2. Por que meus furos ficam bons no corte a laser, mas não no corte a jato de água?
Isso é bastante comum.
O corte a laser utiliza calor, permitindo que pequenos furos mantenham um formato preciso. Já o corte a jato de água realiza erosão física, com jatos que possuem diâmetro e também certa dispersão.
Principalmente em chapas grossas, a parte superior e inferior do furo ficarão um pouco diferentes. Não ficarão perfeitamente retas.
Se o furo for muito pequeno ou muito próximo, o problema ficará mais evidente. Portanto, para corte a jato de água, o projeto do furo requer mais atenção.
3. Por que as bordas cortadas a jato de água não são tão retas quanto as cortadas a laser?
Depende da espessura.
Em materiais finos, o corte a jato de água também é muito bom. Mas quando o material fica mais espesso, a energia do jato diminui na descida, podendo haver algum desvio na parte inferior.
O corte a laser não apresenta tanto esse problema.
Portanto, ao projetar, é melhor saber qual lado é importante. Se ambos os lados exigirem alta precisão, talvez seja necessário um processo de 5 eixos ou um processo secundário.
4. Preciso projetar uma guia de entrada como no corte a laser?
O corte a laser também tem um ponto de entrada, mas muitas vezes o sistema lida com isso automaticamente, então o designer não precisa se preocupar muito.
Para o corte a jato de água, o ponto de partida é mais sensível, pois primeiro é necessário perfurar o tecido, o que pode deixar marcas.
Se essa marca estiver na superfície de vedação ou na borda visível, então não é bom.
Portanto, mesmo que você não desenhe a guia de corte no CAD, pelo menos deve pensar em qual seria o melhor ponto de partida. Às vezes, também discutimos isso antes do corte.
5. O corte a jato de água é sempre menos preciso do que o corte a laser?
Não exatamente.
Para chapas finas e detalhes muito minuciosos, o corte a laser geralmente é mais preciso, isso é verdade.
Mas o jato de água tem vantagem em materiais espessos, pois não há zona afetada pelo calor nem deformação térmica.
Com 5 eixos, também é possível controlar alguns problemas de precisão, como o cone.
Portanto, não se trata simplesmente de maior ou menor precisão, mas sim de uma questão de aplicação. Escolher o processo correto é mais importante do que apenas observar a precisão.