Molte persone, al primo contatto con la tecnologia di taglio a getto d'acqua ad altissima pressione, pensano istintivamente che se la guida, la vite senza fine e il sistema servoassistito della macchina utensile a getto d'acqua garantiscono un'elevata precisione di posizionamento, anche i pezzi tagliati dovrebbero essere altrettanto precisi. Tuttavia, la lavorazione con getto d'acqua abrasivo (AWJ) nella realtà è ben più complessa.
Esiste una differenza fondamentale tra il taglio a getto d'acqua e le frese o punte da trapano tradizionali: la fresa è un "utensile da taglio duro", mentre il taglio a getto d'acqua è un "utensile da taglio fluido". La posizione dell'ugello può essere estremamente precisa, ma una volta che il getto ad alta velocità entra nel materiale, sarà influenzata da molti fattori come la velocità di avanzamento, la portata massica dell'abrasivo, la pressione dell'acqua, lo spessore del materiale e il percorso di taglio.
Pertanto: il movimento preciso dell'ugello non equivale a un taglio preciso del getto d'acqua; la precisione del posizionamento della macchina non equivale alla precisione del pezzo finale. È qui che risiede il vero interesse della tecnologia di taglio a getto d'acqua di precisione.
1. Come funziona un getto d'acqua ad altissima pressione
Un'apparecchiatura a getto d'acqua abrasivo ad altissima pressione non si limita a "utilizzare una pompa ad alta pressione per spruzzare acqua". Dalla normale acqua di rubinetto al getto abrasivo ad alta velocità in grado di tagliare metallo, pietra, vetro e materiali compositi, è necessario che più sistemi lavorino in sinergia.
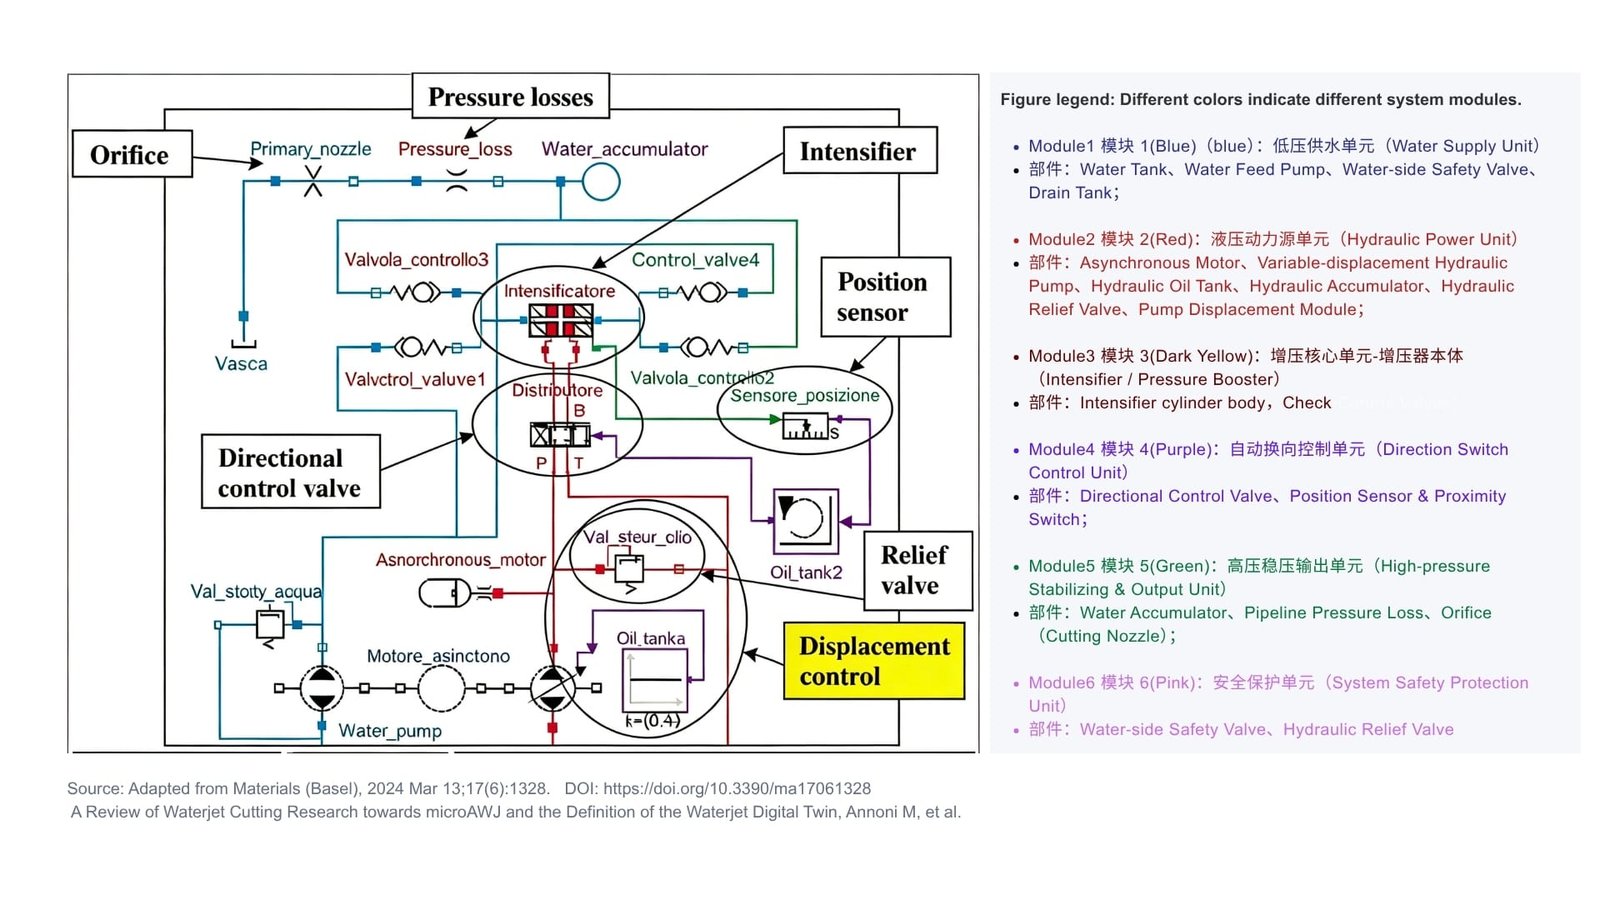
Per una migliore comprensione, possiamo suddividere il sistema di pressurizzazione principale del getto d'acqua in sei moduli hardware fisici:
- 1. Unità di approvvigionamento idrico
- 2. Centralina idraulica
- 3. Unità intensificatrice/aumentatrice di pressione
- 4. Unità di controllo dell'interruttore di direzione
- 5. Unità di stabilizzazione e erogazione ad alta pressione
- 6. Unità di protezione della sicurezza del sistema
Questi sei moduli svolgono insieme un unico scopo: convertire l'acqua ordinaria in un getto d'acqua abrasivo ad altissima pressione, stabile, sicuro e ad alto potere di taglio. Analizziamo nel dettaglio la loro funzione.
2 Modulo 1: Unità di fornitura idrica — Inviare acqua in modo stabile
Componenti principali:
- - Serbatoio d'acqua
- – Pompa di alimentazione dell'acqua
- – Valvola di sicurezza lato acqua
- – Serbatoio di scarico
Cosa fa:
L'unità di alimentazione idrica fornisce una fonte d'acqua continua e stabile per l'intero sistema di pressurizzazione. Il serbatoio dell'acqua immagazzina l'acqua di processo; la pompa di alimentazione dell'acqua fornisce acqua all'intensificatore; la valvola di sicurezza lato acqua fornisce una protezione di base contro la sovrapressione; il serbatoio di raccolta raccoglie l'acqua drenata o di ricircolo.
Risolve il problema fondamentale: "Possiamo avere una fornitura d'acqua stabile in ogni momento?". Se la fornitura d'acqua è insufficiente, l'intensificatore non può funzionare correttamente; se la fornitura d'acqua è instabile, anche il successivo sistema ad alta pressione ne risentirà.
Ciò che non può risolvere:
Non genera di per sé una pressione altissima e non può decidere direttamente se il pezzo in lavorazione è stato tagliato con precisione.
Analogia:
È proprio come il sistema di alimentazione idrica di un distributore d'acqua. Fornisce acqua in modo stabile, ma non può decidere se quest'acqua è in grado di tagliare una lastra d'acciaio.
3 Modulo 2: Centralina idraulica — Fornisce energia all'intensificatore
Componenti principali:
- – Motore asincrono
- – Pompa idraulica a cilindrata variabile
- – Serbatoio dell'olio idraulico
- – Accumulatore idraulico
- – Valvola di sicurezza idraulica
- – Modulo di cilindrata della pompa
Cosa fa:
La centralina idraulica è il "cuore pulsante" dell'intero sistema di pressurizzazione. Il motore asincrono eroga energia meccanica; la pompa idraulica a cilindrata variabile converte l'energia meccanica in pressione e portata dell'olio idraulico, che aziona il pistone dell'intensificatore per farlo muovere avanti e indietro. Il modulo di regolazione della cilindrata consente al sistema idraulico di modificare la portata in base alle condizioni di lavoro. L'accumulatore idraulico migliora la risposta dinamica e riduce le fluttuazioni di pressione del sistema idraulico, mentre la valvola di sicurezza idraulica offre protezione contro la sovrapressione sul lato idraulico.
Questo modulo determina principalmente: potenza, pressione, portata, risposta dinamica e stabilità del sistema idraulico.
Ciò che non può risolvere:
Si limita a "erogare potenza", ma non è in grado di valutare autonomamente: a che velocità dovremmo tagliare ora? Non è inoltre in grado di valutare: quando si entra in un angolo, il flusso abrasivo dovrebbe aumentare o diminuire?
Analogia:
È come un motore d'auto. Anche con una grande potenza, non può garantire che l'auto proceda in modo preciso lungo la strada.
4 Modulo 3: Unità intensificatrice/aumentatrice di pressione — Trasforma l'acqua ordinaria in acqua ad altissima pressione
Componenti principali:
- – Corpo del cilindro dell'intensificatore
- – Valvole di controllo
Cosa fa:
Questo è il cuore del sistema di pressurizzazione del getto d'acqua. L'intensificatore sfrutta la differenza di area del pistone tra il lato idraulico e il lato dell'acqua ad alta pressione, trasformando la potenza idraulica in una pressione dell'acqua molto più elevata. Dopo la pressurizzazione, l'acqua normale acquisisce una pressione sufficiente ed è pronta a formare un getto d'acqua ad alta velocità. Possiamo quindi considerarlo il "nucleo generatore di pressione" del getto d'acqua.
Ciò che non può risolvere:
L'intensificatore genera pressione, ma non conosce il disegno del pezzo in lavorazione. Non può quindi valutare attivamente: quando rallentare, come eseguire la lavorazione in curva, quanto abrasivo immettere, se il solco di taglio è verticale.
Analogia:
È come una pompa ad aria manuale super potente. Pompa solo pressione verso l'alto, ma non decide come utilizzare questa pressione.
5 Modulo 4: Unità di controllo dell'interruttore di direzione — Mantenere l'intensificatore in funzione
Componenti principali:
- – Valvola direzionale
- – Sensore di posizione
- – Interruttore di prossimità
Cosa fa:
Il pistone dell'intensificatore non può muoversi continuamente in un'unica direzione. Quando il pistone raggiunge il punto morto superiore, è necessario cambiare tempestivamente la direzione del flusso dell'olio idraulico per far muovere il pistone all'indietro. Un sensore di posizione e un interruttore di prossimità rilevano la posizione del pistone e la valvola di controllo direzionale commuta la direzione del flusso dell'olio idraulico in base alla logica di controllo. Quindi: movimento alternativo del pistone → commutazione automatica della direzione → pressurizzazione continua → erogazione continua di acqua ad alta pressione.
Ciò che non può risolvere:
Il suo compito principale è garantire il funzionamento continuo e affidabile dell'intensificatore, non controllare direttamente le dimensioni del pezzo. Un punto da notare: il processo di inversione di direzione può causare fluttuazioni di pressione e portata. Se queste fluttuazioni si propagano al lato dell'acqua ad alta pressione, la stabilità del getto e la qualità della lavorazione ne risentiranno. Quindi, pur non essendo un modulo di controllo di precisione, non può essere completamente separato dalla qualità della lavorazione.
Analogia:
È come una mano che spinge e tira automaticamente. Continua a spingere e tirare per far funzionare la pompa dell'aria ininterrottamente.
6 Modulo 5: Unità di stabilizzazione e uscita ad alta pressione — Impedisce al getto di soffiare alternativamente forte e debole
Componenti principali:
- – Accumulatore d'acqua
- – Perdita di pressione nella condotta
- – Orifizio / Ugello di taglio
Cosa fa:
Poiché l'intensificatore funziona in modalità alternata, l'acqua ad alta pressione generata presenta una certa pulsazione di pressione. L'accumulatore d'acqua ammortizza le fluttuazioni di pressione sul lato ad alta pressione e rende la portata più stabile. Allo stesso tempo, il sistema reale presenta perdite di pressione nella tubazione ad alta pressione. Infine, l'acqua ad alta pressione raggiunge l'orifizio (ugello di taglio) e forma un getto ad alta velocità attraverso un piccolo foro. Nel caso del getto d'acqua abrasivo, l'abrasivo si miscela con il getto d'acqua ad alta velocità, diventando un getto d'acqua abrasivo per il taglio del materiale.
Ciò che non può risolvere:
Questo modulo può ottenere un getto più stabile, ma non è in grado di valutare attivamente: "Ora stiamo tagliando in linea retta, dobbiamo tagliare più velocemente" oppure "Ora stiamo entrando in curva, è necessario cambiare la strategia di lavorazione".
Risolve il problema: "Il getto può fuoriuscire in modo stabile?" Non: "Come dovrebbe il getto tagliare il pezzo?"
Analogia:
Si tratta di una combinazione di serbatoio e ugello. Stabilizza il flusso d'acqua e lo trasforma in un getto ad alta velocità, ma non determina la forma da tagliare.
7 Modulo 6: Unità di protezione della sicurezza del sistema — Assicurarsi che le apparecchiature ad alta pressione “non si guastino”
Componenti principali:
- – Valvola di sicurezza lato acqua
- – Valvola di sicurezza idraulica
Cosa fa:
Il sistema di taglio a getto d'acqua opera a pressioni estremamente elevate, pertanto necessita di una protezione affidabile contro la sovrapressione. La valvola di sicurezza lato acqua protegge il circuito idraulico ad alta pressione. La valvola di sicurezza idraulica protegge il circuito dell'olio idraulico. Quando la pressione del sistema aumenta in modo anomalo, le valvole rilasciano la pressione per mantenerla entro i limiti di sicurezza e proteggere pompe, valvole, tubazioni e altri componenti chiave.
Ciò che non può risolvere:
È responsabile della sicurezza, non della precisione di lavorazione.
Analogia:
Funziona come la valvola di sicurezza di una pentola a pressione. Impedisce alla pentola a pressione di esplodere a causa della sovrapressione. La corretta cottura del cibo dipende dalla potenza di riscaldamento e dal tempo di cottura.
8. Cosa decidono sei moduli hardware?
Possiamo facilmente comprenderlo mettendo insieme sei moduli:
| Moduli | Funzione principale | Problema principale risolto |
| Unità di approvvigionamento idrico | Fornitura idrica stabile | Disponibilità di acqua di alimentazione stabile |
| Centralina idraulica | Fornitura di energia idraulica | Disponibilità di potenza di azionamento sufficiente |
| Unità intensificatrice | Amplificazione della pressione dell'acqua | Generazione di pressione ultraelevata |
| Unità di controllo dell'interruttore di direzione | Movimento alternativo del pistone | Capacità di pressurizzazione continua |
| Unità di stabilizzazione e uscita ad alta pressione | Tamponare, trasportare e spruzzare acqua | Consegna Stablejet |
| Unità di protezione della sicurezza del sistema | Protezione contro la sovrapressione | Funzionamento sicuro delle apparecchiature |
In sintesi, i sei moduli decidono se il getto d'acqua "può funzionare, ha potenza sufficiente, è stabile e opera in sicurezza". Un punto importante: l'hardware è la base necessaria per la lavorazione di precisione, ma da solo non può garantire la qualità finale della lavorazione. Il processo di taglio del materiale reale è molto più complesso.
9 Controllo del livello 1: Controllo del movimento — Fai in modo che l'ugello si muova con precisione
Sei moduli hardware risolvono la domanda: "È possibile generare un getto?" Mentre il controllo del movimento CNC risolve un'altra questione: "Dove deve essere posizionato l'ugello?"
Il sistema di controllo del movimento controlla principalmente:
- – Coordinate X/Y/Z
- – Velocità di alimentazione
- – Accelerazione e decelerazione
- – Movimento d'angolo
- – Percorso utensile CAM
- – Traiettoria di movimento dell'ugello
Ad esempio, per disegnare è necessario tagliare un cerchio. Il sistema CNC calcola la traiettoria circolare e controlla l'ugello per farlo muovere lungo tale traiettoria. Se la guida, la vite senza fine e il servomotore sono di alta precisione, l'ugello può completare la traiettoria circolare con grande accuratezza. Tuttavia, la traiettoria seguita dall'ugello non corrisponde alla reale traiettoria di taglio del getto all'interno del materiale. Questo è uno dei punti chiave per la lavorazione di precisione con getto d'acqua.
10 Perché “L'ugello funziona correttamente ma il taglio non è preciso”?
Poiché il getto d'acqua non è un utensile da taglio solido, una volta che il getto d'acqua abrasivo ad alta velocità entra nel materiale, sarà influenzato da molti fattori: velocità di avanzamento, pressione dell'acqua, portata massica dell'abrasivo, tipo di materiale, spessore del materiale, parametri dell'ugello, percorso di taglio, accelerazione-decelerazione in curva.
Ciò può causare fenomeni quali: l'ugello si muove lungo il percorso corretto, ma il getto devia, ritarda o si diffonde all'interno del materiale. Infine si verificano i seguenti difetti: variazione della larghezza del taglio, rastrematura del taglio, ritardo del getto, variazione della rugosità superficiale, ondulazioni, errori dimensionali.
Quindi: la precisione del posizionamento dell'ugello non è uguale alla precisione della lavorazione del pezzo finale.
11 Controllo del livello 2: Controllo del processo AWJ — Assicurarsi che il getto venga "tagliato correttamente"
Poi ci serve il Livello 2: Controllo del processo AWJ. Questo livello non si limita più a controllare la posizione dell'ugello, ma ragiona: dato lo stato di movimento attuale, quale stato dovrebbe mantenere il getto per tagliare il materiale?
Le principali variabili di processo includono: velocità di alimentazione, portata massica dell'abrasivo, pressione dell'acqua, portata dell'acqua, tipo di materiale, spessore del materiale.
Questi parametri si influenzano a vicenda. Ad esempio: il taglio rettilineo ad alta velocità e il taglio angolare a bassa velocità utilizzano lo stesso ugello e la stessa pressione, ma le condizioni di lavorazione effettive sono completamente diverse.
12 Perché gli angoli causano facilmente problemi di lavorazione?
Supponiamo che un getto d'acqua tagli una linea retta ad alta velocità e incontri un angolo di 90 gradi. Per completare il movimento angolare, la macchina CNC di solito deve ridurre la velocità di avanzamento. Se il sistema si limita a fare una sola cosa: "ridurre la velocità, lasciando gli altri parametri invariati", lo stato di interazione tra il getto e il materiale cambierà.
Ciò può causare: variazione della larghezza del taglio, variazione della rastrematura del taglio, scarsa qualità della superficie nella zona d'angolo, errore dimensionale locale. Quindi un'idea importante per la saldatura a getto d'acqua ad alta velocità di precisione è: quando lo stato del movimento cambia, anche i parametri di processo dovrebbero cambiare in modo coordinato.
13. Lasciate che velocità, flusso abrasivo e percorso utensile lavorino in sinergia.
Ad esempio, quando la velocità di avanzamento cambia, il sistema può coordinare e regolare la portata di massa dell'abrasivo in base al modello di lavorazione, insieme alla compensazione del percorso, per ridurre l'influenza negativa del cambiamento di movimento sulla qualità della geometria del taglio. In parole semplici: quando la macchina rallenta, non possiamo solo "farla funzionare più lentamente", ma dobbiamo anche considerare se lo stato del taglio a getto cambia.
Si tratta di un controllo cooperativo del processo di movimento. Rappresenta una valida direzione tecnica per le macchine a getto d'acqua ad arco a 3 assi. In particolare, per le macchine a 3 assi senza testa inclinabile, che non possono compensare meccanicamente la conicità del taglio, l'ottimizzazione cooperativa dei parametri di processo e del percorso utensile può migliorare la capacità di lavorazione di precisione.
14 Controllo del livello 3: Previsione e ottimizzazione della qualità — Verifica l'aspetto del pezzo finale
Noi di Layer-3 non ci interessa più: dov'è l'ugello? O solo: qual è la pressione dell'acqua? Ci interessa: che aspetto avrà il pezzo lavorato finale?
Gli indici di qualità includono: larghezza del taglio, rastrematura del taglio, rugosità superficiale, ondulazione superficiale, precisione dimensionale, errore d'angolo.
In questa fase abbiamo bisogno di modelli matematici. Ad esempio, utilizzare un modello di rastremazione del taglio per studiare: come cambia la rastremazione del taglio al variare della pressione, della portata massica dell'abrasivo, della velocità di avanzamento, del materiale e dello spessore. Utilizzare un modello di rugosità per studiare: come selezionare i parametri di processo per soddisfare i requisiti geometrici e ottenere la qualità superficiale desiderata.
Infine, possiamo convertire l'obiettivo "Che tipo di pezzo vogliamo" in "Quali parametri di movimento e di processo dovrebbe utilizzare la macchina". Questa è la vera ottimizzazione della lavorazione.
15 Logica di controllo a tre livelli reale per il taglio a getto d'acqua di precisione
Mettendo insieme tutti i pezzi del sistema, la logica diventa chiara:
– Livello 1: Controllo del movimento
Problema: dove va posizionato l'ugello?
Controllo: XYZ, velocità di avanzamento, accelerazione-decelerazione, angolo, percorso utensile.
– Livello 2: controllo del processo AWJ
Soluzione: Come dovrebbe essere tagliato il getto d'acqua?
Coordinate: velocità di alimentazione, portata massica dell'abrasivo e parametri del getto necessari.
– Livello 3: Previsione e ottimizzazione della qualità
Risoluzione: Il risultato del taglio soddisfa i requisiti?
Concentrati su: rastrematura, larghezza del taglio, rugosità, ondulazione, precisione dimensionale.
Quindi si ottimizza in base al modello: parametri di movimento + parametri di processo + compensazione del percorso. In questo modo si forma un ciclo chiuso: Movimento → Processo → Qualità → Ottimizzazione → Feedback a Movimento e Processo.
16 Qual è il vero segreto del taglio a getto d'acqua di precisione?
La risposta è semplice: non bisogna realizzare un singolo componente con estrema precisione, ma fare in modo che tutti i sistemi si assumano la responsabilità del "componente finale lavorato".
Sei moduli hardware garantiscono una capacità fisica stabile: C'è abbastanza acqua? La pressione è sufficiente? L'alimentazione è stabile? Il getto è stabile? L'attrezzatura è sicura?
- Risposte sul controllo del movimento del primo strato: dove posizionare l'ugello?
- Risposte sul controllo del processo Layer-2: Come deve essere eseguito il taglio a getto?
- Risposte per la previsione e l'ottimizzazione della qualità del Layer 3: Il pezzo finito soddisfa gli obiettivi? Come regolare i parametri?
Finalmente otteniamo la catena tecnica completa:
Componenti ad alta pressione → Getto stabile → Movimento preciso → Parametri di processo cooperativi → Previsione della qualità → Compensazione del percorso e del processo → Parti più vicine alla geometria e alla qualità superficiale desiderate
17. Qual è la differenza tra un getto d'acqua ordinario e un getto d'acqua di precisione?
Spiegazione in una frase: il getto d'acqua ordinario controlla principalmente "dove si trova l'ugello"; il getto d'acqua di precisione controlla inoltre "come il getto taglia all'interno del materiale".
Controllo del flusso del sistema ordinario:
Disegno → CAM → CNC → Movimento ugello → Finitura di taglio
Flusso del sistema AWJ di precisione più avanzato:
Disegno obiettivo → Pianificazione del movimento → Ottimizzazione dei parametri di processo → Taglio a getto → Previsione della qualità → Compensazione del percorso/processo
Le differenze di prestazioni raramente derivano dall'aggiunta di un gran numero di nuove parti meccaniche. La differenza decisiva sta nel fatto che la progettazione del sistema colleghi le capacità delle apparecchiature alla qualità del prodotto finale.
Il taglio a getto d'acqua abrasivo ad altissima pressione è una tecnologia di lavorazione multidisciplinare che attinge all'ingegneria meccanica, all'idraulica, ai sistemi ad acqua ad alta pressione, ai sistemi di alimentazione dell'abrasivo, al controllo del movimento CNC e a modelli di processo empirici.
Raggiungere prestazioni di taglio a getto d'acqua di precisione non significa semplicemente costruire guide più rigide, viti di comando migliori o aumentare la pressione di esercizio. Sebbene i miglioramenti hardware siano vantaggiosi, la vera precisione dipende dall'integrazione di hardware, comportamento del movimento, fisica del getto, erogazione dell'abrasivo e aspettative di qualità del pezzo in un unico sistema unificato.
La sequenza operativa desiderata è la seguente: modifiche in tempo reale del movimento della macchina → regolazione coordinata dei parametri di processo → comportamento di taglio a getto controllato → previsione e ottimizzazione della conicità del taglio e della texture superficiale → geometria del pezzo finale più vicina all'intento progettuale.
Questo è il vero segreto della lavorazione di precisione con getto d'acqua: l'obiettivo non è semplicemente quello di rendere l'ugello più preciso nel movimento, ma di trattare la programmazione del movimento dell'ugello e il comportamento del getto sul materiale di taglio come un unico problema unificato.
Fonte dell'immagine: Questa immagine è adattata da Materials (Basel) , 2024, 17(6):1328, "A Review of Waterjet Cutting Research towards microAWJ and the Definition of the Waterjet Digital Twin."
Se siete interessati alla tecnologia a getto d'acqua, non esitate a contattare il nostro team di vendita o a lasciarci un messaggio . Vi consigliamo inoltre di consultare le informazioni tecniche relative alle pompe ad alta pressione APW per una migliore comprensione dei sistemi a getto d'acqua.