Viele Menschen, die zum ersten Mal mit Ultrahochdruck-Wasserstrahlschneiden in Berührung kommen, bilden sich intuitiv ein Urteil: Wenn die Führungsschiene, die Spindel und das Servosystem einer Wasserstrahlschneidanlage eine hohe Positioniergenauigkeit erreichen, dann sollten auch die geschnittenen Teile ebenso präzise sein. Die Realität des Abrasivwasserstrahlschneidens (AWJ) ist jedoch deutlich komplexer.
Es gibt einen entscheidenden Unterschied zwischen Wasserstrahlschneiden und herkömmlichen Fräs- oder Bohrwerkzeugen: Fräswerkzeuge sind „harte Schneidwerkzeuge“, während Wasserstrahlschneiden mit einem „flüssigen Schneidwerkzeug“ arbeitet. Die Düsenposition kann zwar extrem präzise sein, wird aber nach dem Eintritt des Hochgeschwindigkeitsstrahls in das Material von zahlreichen Faktoren beeinflusst, wie z. B. Vorschubgeschwindigkeit, Abrasivmittel-Massenstrom, Wasserdruck, Materialstärke und Schnittweg.
Daher gilt: Eine präzise Düsenbewegung bedeutet nicht automatisch einen präzisen Wasserstrahlschnitt; eine präzise Maschinenpositionierung bedeutet nicht zwangsläufig ein präzises Endprodukt. Genau hier liegt der eigentliche Reiz der Präzisionswasserstrahltechnologie.
1. Funktionsweise eines Ultrahochdruck-Wasserstrahls
Eine Ultrahochdruck-Abrasivwasserstrahlschneidanlage ist nicht einfach nur „eine Hochdruckpumpe, die Wasser verspritzt“. Vom normalen Leitungswasser bis zum Hochgeschwindigkeits-Abrasivstrahl, der Metall, Stein, Glas und Verbundwerkstoffe schneiden kann, müssen mehrere Systeme zusammenarbeiten.
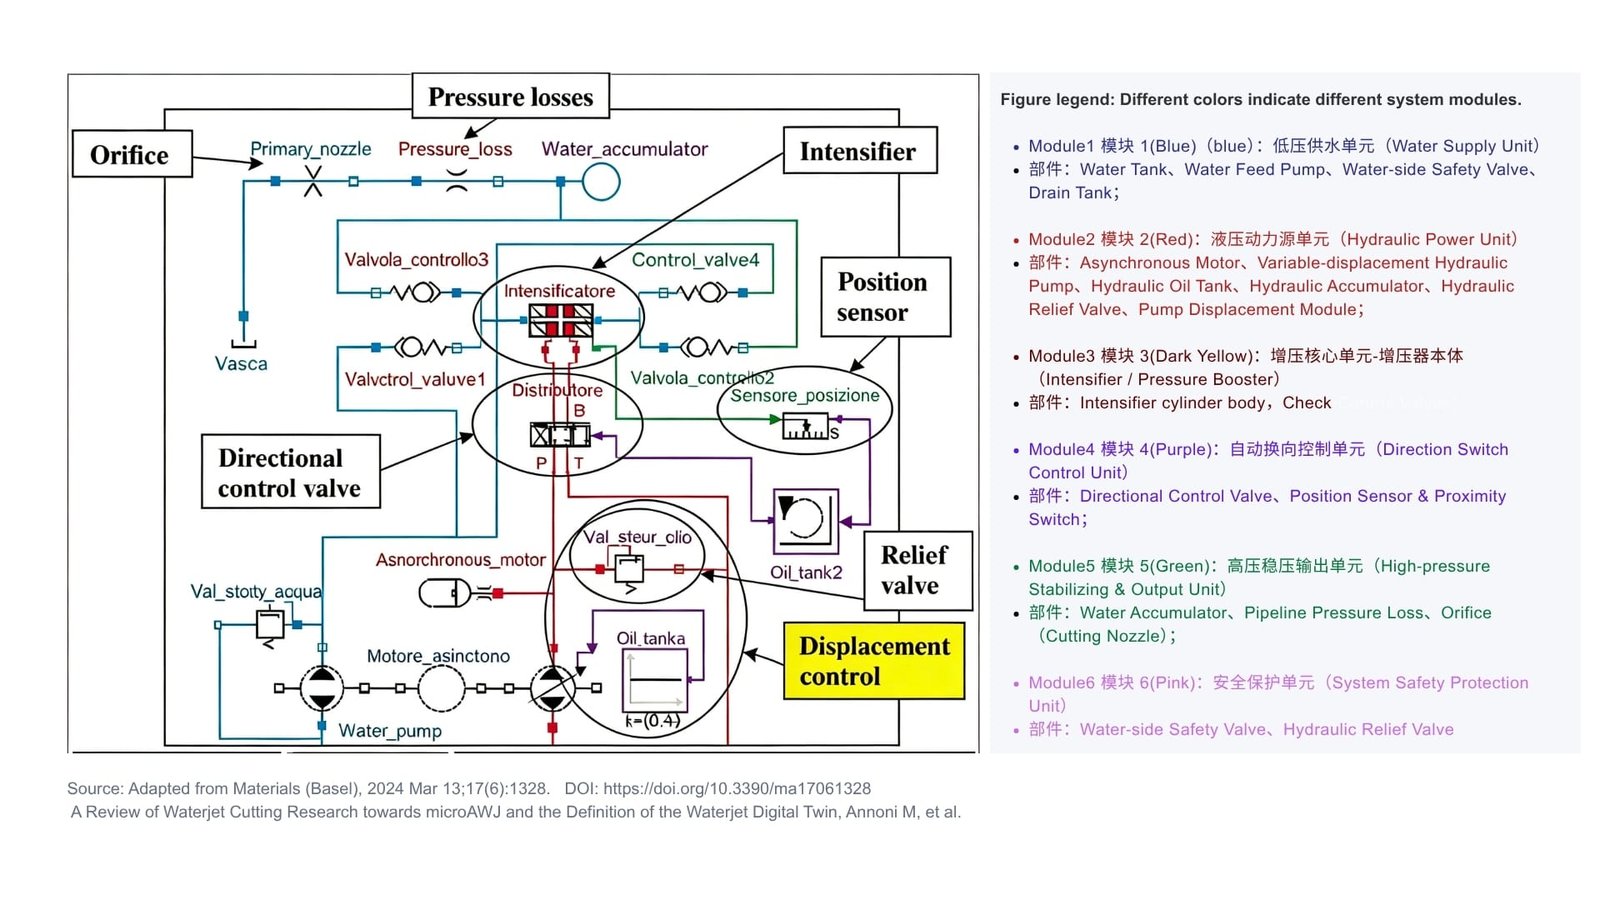
Zum besseren Verständnis können wir das Kerndrucksystem des Wasserstrahlschneidverfahrens in sechs physikalische Hardwaremodule unterteilen:
- 1. Wasserversorgungseinheit
- 2. Hydraulikaggregat
- 3. Verstärker-/Druckverstärkereinheit
- 4. Richtungsschalter-Steuereinheit
- 5. Hochdruck-Stabilisierungs- und Ausgabeeinheit
- 6. Systemsicherheitsschutzeinheit
Diese sechs Module erfüllen gemeinsam eine Aufgabe: Sie wandeln gewöhnliches Wasser in einen stabilen, sicheren und hochleistungsfähigen Ultrahochdruck-Abrasivwasserstrahl mit hoher Schneidleistung um. Schauen wir uns an, was sie einzeln leisten.
Modul 1: Wasserversorgungseinheit – Stabile Wasserzufuhr
Hauptbestandteile:
- - Wassertank
- – Wasserzulaufpumpe
- – Sicherheitsventil auf der Wasserseite
- – Abwassertank
Was es tut:
Die Wasserversorgungseinheit stellt eine kontinuierliche und stabile Wasserversorgung für das gesamte Drucksystem sicher. Der Wassertank speichert Prozesswasser; die Speisepumpe fördert Wasser zum Druckverstärker; ein wasserseitiges Sicherheitsventil bietet grundlegenden Überdruckschutz; der Auffangbehälter sammelt abgelassenes oder zirkulierendes Wasser.
Damit wird das grundlegendste Problem gelöst: „Können wir jederzeit eine stabile Wasserversorgung gewährleisten?“ Bei unzureichender Wasserversorgung kann der Druckverstärker nicht ordnungsgemäß funktionieren; bei instabiler Wasserversorgung wird auch das nachfolgende Hochdrucksystem beeinträchtigt.
Was es nicht lösen kann:
Sie erzeugt selbst keinen Ultrahochdruck und kann daher nicht direkt entscheiden, ob das Werkstück am Ende präzise geschnitten wird.
Analogie:
Es ist genau wie das Wasserzufuhrsystem eines Wasserspenders. Es liefert Wasser in einem gleichmäßigen Strom, kann aber nicht entscheiden, ob dieses Wasser Stahlplatten durchtrennen kann.
Modul 2: Hydraulisches Aggregat – Stromversorgung für den Leistungsverstärker
Hauptbestandteile:
- – Asynchronmotor
- – Verstellbare Hydraulikpumpe
- – Hydrauliköltank
- – Hydraulikspeicher
- – Hydraulisches Überdruckventil
- – Pumpenverdrängungsmodul
Was es tut:
Die Hydraulikeinheit bildet das Herzstück des gesamten Drucksystems. Ein Asynchronmotor erzeugt mechanische Energie; eine Verstellpumpe wandelt diese in Hydrauliköldruck und -durchfluss um und treibt damit den Kolben des Druckverstärkers an. Das Verstellmodul passt die Fördermenge der Pumpe an, sodass das Hydrauliksystem die Leistung je nach Betriebszustand veränderbar anpasst. Ein Hydraulikspeicher verbessert das dynamische Ansprechverhalten und reduziert Druckschwankungen im Hydrauliksystem, während ein Überdruckventil die Hydraulikseite vor Überdruck schützt.
Dieses Modul bestimmt hauptsächlich: Leistungskapazität, Druckkapazität, Durchflusskapazität, dynamisches Verhalten, Stabilität des Hydrauliksystems.
Was es nicht lösen kann:
Es liefert lediglich Leistung, kann aber nicht selbst beurteilen: Wie schnell sollen wir jetzt schneiden? Es kann auch nicht beurteilen: Soll der Abrasivmittelstrom beim Erreichen des Eckbereichs erhöht oder verringert werden?
Analogie:
Es verhält sich ähnlich wie mit einem Automotor. Selbst mit hoher PS-Zahl kann er nicht garantieren, dass das Auto präzise auf der Straße fährt.
4 Modul 3: Intensivierer / Druckverstärkereinheit – Verwandelt normales Wasser in Ultrahochdruckwasser
Hauptbestandteile:
- – Verstärkerzylinderkörper
- – Rückschlag- und Regelventile
Was es tut:
Dies ist das Kernstück des Drucksystems für Wasserstrahlschneidanlagen. Der Druckverstärker nutzt den Unterschied in der Kolbenfläche zwischen der Hydraulikseite und der Hochdruckwasserseite und wandelt die Hydraulikleistung in einen deutlich höheren Wasserdruck um. Nach der Druckbeaufschlagung erreicht das normale Wasser den erforderlichen Druck und ist bereit für die Bildung eines Hochgeschwindigkeits-Wasserstrahls. Daher kann er als „druckerzeugender Kern“ des Wasserstrahlschneidsystems betrachtet werden.
Was es nicht lösen kann:
Der Spannungsverstärker baut Druck auf, kennt aber die Konturen des Werkstücks nicht. Er kann nicht aktiv beurteilen: wann er die Drehzahl reduzieren, wie er Kurven bearbeiten, wie viel Schleifmittel er zuführen und ob die Schnittfuge senkrecht ist.
Analogie:
Es ist wie eine superstarke Handluftpumpe. Sie erhöht lediglich den Druck, entscheidet aber nicht, wie dieser Druck genutzt wird.
Modul 4: Richtungsschalter-Steuereinheit – Den Verstärker in Betrieb halten
Hauptbestandteile:
- – Wegeventil
- – Positionssensor
- – Näherungsschalter
Was es tut:
Der Kolben des Druckverstärkers kann sich nicht in eine einzige Richtung bewegen. Sobald der Kolben seinen Hubendpunkt erreicht, muss die Hydraulikölflussrichtung rechtzeitig geändert werden, um den Kolben rückwärts zu bewegen. Positionssensor und Näherungsschalter erfassen die Kolbenposition, und das Wegeventil schaltet die Hydraulikölflussrichtung gemäß der Steuerlogik um. Anschließend: Kolbenbewegung → automatische Richtungsumschaltung → kontinuierliche Druckbeaufschlagung → kontinuierlicher Hochdruckwasserausstoß.
Was es nicht lösen kann:
Seine Hauptaufgabe besteht darin, den kontinuierlichen und zuverlässigen Betrieb des Intensivators zu gewährleisten, nicht in der direkten Steuerung der Werkstückdimension. Wichtig zu beachten ist: Der Richtungswechsel kann Druck- und Durchflussschwankungen verursachen. Werden diese Schwankungen auf die Hochdruckwasserseite übertragen, werden Strahlstabilität und Bearbeitungsqualität beeinträchtigt. Daher handelt es sich nicht um ein Präzisionssteuerungsmodul, es ist jedoch nicht vollständig von der Bearbeitungsqualität zu trennen.
Analogie:
Es funktioniert wie eine automatische Schiebe- und Ziehbewegung. Die Pumpe drückt und zieht ständig, um den Betrieb der Luftpumpe kontinuierlich aufrechtzuerhalten.
Modul 5: Hochdruck-Stabilisierungs- und Ausgabeeinheit – Verhindert abwechselnd starken und schwachen Strahl
Hauptbestandteile:
- – Wasserspeicher
- – Druckverlust in der Rohrleitung
- – Öffnung / Schneiddüse
Was es tut:
Da der Intensivator im Hubbetrieb arbeitet, weist das erzeugte Hochdruckwasser Druckpulsationen auf. Ein Wasserspeicher gleicht diese Druckschwankungen auf der Hochdruckseite aus und sorgt so für einen stabileren Ausgang. Gleichzeitig treten in realen Systemen Druckverluste in der Hochdruckleitung auf. Schließlich trifft das Hochdruckwasser auf die Düse (Schneiddüse) und bildet durch eine winzige Öffnung einen Hochgeschwindigkeitsstrahl. Beim Abrasivwasserstrahl vermischt sich das Abrasivmittel mit dem Hochgeschwindigkeitswasserstrahl und bildet so einen Abrasivwasserstrahl zum Schneiden des Materials.
Was es nicht lösen kann:
Dieses Modul kann einen stabileren Strahlausstoß erzielen, aber nicht aktiv beurteilen: „Jetzt schneiden wir geradlinig, wir sollten schnell schneiden.“ Oder: „Jetzt kommen wir in eine Ecke, wir müssen die Bearbeitungsstrategie ändern.“
Es löst das Problem: „Kann der Strahl stabil austreten?“ Nicht: „Wie sollte der Strahl das Werkstück schneiden?“
Analogie:
Es handelt sich um eine Kombination aus Reservoir und Düse. Sie stabilisiert den Wasserfluss und wandelt das Wasser in einen Hochgeschwindigkeitsstrahl um, bestimmt aber nicht die zu schneidende Form.
7 Modul 6: Systemsicherheitsschutzeinheit – Sicherstellen, dass Hochdruckgeräte nicht ausfallen
Hauptbestandteile:
- – Sicherheitsventil auf der Wasserseite
- – Hydraulisches Überdruckventil
Was es tut:
Wasserstrahlschneidanlagen arbeiten unter extrem hohem Druck, daher benötigt das System einen zuverlässigen Überdruckschutz. Ein wasserseitiges Sicherheitsventil schützt den Hochdruckwasserkreislauf. Ein hydraulisches Überdruckventil schützt den Hydraulikölkreislauf. Bei einem anormalen Druckanstieg lassen die Ventile Druck ab, um den Druck im sicheren Bereich zu halten und Pumpen, Ventile, Rohrleitungen und andere wichtige Bauteile zu schützen.
Was es nicht lösen kann:
Es ist für die Sicherheit verantwortlich, nicht für die Bearbeitungsgenauigkeit.
Analogie:
Es funktioniert wie das Sicherheitsventil eines Schnellkochtopfs. Es verhindert, dass der Schnellkochtopf bei Überdruck explodiert. Ob Speisen gut garen, hängt von der Heizleistung und der Garzeit ab.
8. Was entscheiden die sechs Hardwaremodule?
Das wird leicht verständlich, wenn man sechs Module zusammen betrachtet:
| Modul | Hauptfunktion | Hauptproblem gelöst |
| Wasserversorgungseinheit | Stabile Wasserversorgung | Verfügbarkeit von stabilem Speisewasser |
| Hydraulikaggregat | Hydraulische Stromversorgung bereitstellen | Verfügbarkeit ausreichender Antriebsleistung |
| Verstärkereinheit | Wasserdruckverstärkung | Erzeugung von ultrahohem Druck |
| Richtungsschalter-Steuereinheit | Kolbenbewegung | Fähigkeit zur kontinuierlichen Druckbeaufschlagung |
| Hochdruck-Stabilisierungs- und Ausgabeeinheit | Puffer-, Förder- und Strahlwasser | Stabile Jet-Lieferung |
| System-Sicherheitsschutzeinheit | Überdruckschutz | Sicherer Betrieb der Ausrüstung |
Die sechs Module lassen sich in einem Satz zusammenfassen: Sie entscheiden darüber, ob die Wasserstrahlschneidanlage „funktioniert, ausreichend Leistung hat, stabil läuft und sicher ist“. Wichtig: Die Hardware ist zwar die notwendige Grundlage für die Präzisionsbearbeitung, kann aber allein keine fertige Bearbeitungsqualität garantieren. Der tatsächliche Materialbearbeitungsprozess ist komplexer.
9. Steuerung der Ebene 1: Bewegungssteuerung – Düse „präzise bewegen“
Sechs Hardwaremodule lösen die Frage: „Kann ein Strahl erzeugt werden?“ Die CNC-Bewegungssteuerung beantwortet eine weitere Frage: „Wohin soll die Düse geführt werden?“
Das Bewegungssteuerungssystem steuert hauptsächlich:
- – X/Y/Z-Koordinaten
- – Vorschubgeschwindigkeit
- – Beschleunigung und Verzögerung
- – Eckbewegung
- – CAM-Werkzeugweg
- – Düsenbewegungsbahn
Zum Beispiel erfordert das Zeichnen eines Kreises das Ausschneiden. Die CNC-Maschine berechnet die Kreisbahn und steuert die Düse entlang dieser Bahn. Bei hoher Präzision von Führungsschiene, Gewindespindel und Servomotor kann die Düse die Kreisbahn sehr genau ausführen. Allerdings entspricht die von der Düse beschriebene Bahn nicht der tatsächlichen Schnittbahn des Wasserstrahls im Material. Dies ist einer der wichtigsten Punkte für die Präzisions-Wasserstrahlbearbeitung.
10 Warum „Düsenlauf präzise, Schnittfugenmessung ungenau“?
Da der Wasserstrahl kein festes Schneidwerkzeug ist, wird er nach dem Eindringen des Hochgeschwindigkeits-Abrasivwasserstrahls in das Material von vielen Faktoren beeinflusst: Vorschubgeschwindigkeit, Wasserdruck, Abrasivmittel-Massenstrom, Materialart, Materialdicke, Düsenparameter, Schnittweg und Beschleunigungs-/Verzögerungswinkel.
Dies kann folgende Phänomene verursachen: Die Düse bewegt sich zwar entlang des korrekten Pfades, der Strahl wird jedoch abgelenkt, verzögert oder breitet sich im Material aus. Schließlich treten folgende Defekte auf: Änderung der Schnittfugenbreite, Schnittfugenverjüngung, Strahlverzögerung, Änderung der Oberflächenrauheit, Welligkeit, Maßabweichung.
Also: Düsenpositionierungsgenauigkeit ≠ Endbearbeitungsgenauigkeit des Bauteils.
11. Schicht-2-Steuerung: AWJ-Prozesssteuerung – Sicherstellen, dass der Strahl „korrekt schneidet“
Dann benötigen wir Ebene 2: AWJ-Prozesssteuerung. Diese Ebene kümmert sich nicht mehr nur um die Düsenposition, sondern überlegt auch: Welchen Zustand sollte der Strahl im aktuellen Bewegungszustand beibehalten, um das Material zu schneiden?
Zu den wichtigsten Prozessvariablen gehören: Zufuhrrate, Massenstrom des Abrasivmittels, Wasserdruck, Wasserdurchflussrate, Materialart, Materialdicke.
Diese Parameter beeinflussen sich gegenseitig. Zum Beispiel: Beim geradlinigen Hochgeschwindigkeitsschneiden und beim Eck-Langsamgeschwindigkeitsschneiden werden zwar dieselbe Düse und derselbe Druck verwendet, aber der tatsächliche Bearbeitungszustand ist völlig unterschiedlich.
12 Warum Ecken leicht zu Bearbeitungsproblemen führen?
Angenommen, ein Wasserstrahl schneidet mit hoher Geschwindigkeit eine gerade Linie und trifft auf eine 90-Grad-Ecke. Um die Eckbewegung abzuschließen, muss die CNC-Steuerung üblicherweise die Vorschubgeschwindigkeit reduzieren. Wenn das System nur eine einzige Maßnahme ergreift – „Geschwindigkeit verringern, alle anderen Parameter unverändert lassen“ –, ändert sich die Wechselwirkung zwischen Strahl und Material.
Dies kann folgende Folgen haben: Änderung der Schnittfugenbreite, Änderung der Schnittfugenverjüngung, schlechte Oberflächenqualität im Eckbereich, lokale Maßabweichungen. Daher ist ein wichtiger Aspekt für präzises Abrasivwasserstrahlen (AWJ) zu beachten: Bei einer Änderung des Bewegungszustands sollten sich auch die Prozessparameter entsprechend anpassen.
13. Geschwindigkeit, Abrasivmittelfluss und Werkzeugweg müssen optimal aufeinander abgestimmt sein.
Ändert sich beispielsweise die Vorschubgeschwindigkeit, kann das System den Massenstrom des Abrasivmittels entsprechend dem Bearbeitungsmodell koordinieren und anpassen, zusammen mit einer Bahnkompensation, um den negativen Einfluss von Bewegungsänderungen auf die Schnittfugenqualität zu minimieren. Vereinfacht ausgedrückt: Wenn die Maschine langsamer läuft, reicht es nicht aus, die Drehzahl einfach zu reduzieren; es muss auch berücksichtigt werden, ob sich der Zustand des Strahlschneidens ändert.
Dies ist eine kooperative Steuerung von Bewegungs- und Prozessparametern. Sie stellt eine wertvolle technische Richtung für das 3-Achs-AWJ dar. Insbesondere bei 3-Achs-Maschinen ohne Schwenkkopf, die die Schnittfugenverjüngung nicht mechanisch kompensieren können, kann die kooperative Optimierung von Prozessparametern und Werkzeugweg die Präzisionsbearbeitung verbessern.
14. Schicht-3-Kontrolle: Qualitätsvorhersage und -optimierung – Überprüfen Sie, wie das Endprodukt aussieht
In Schicht 3 interessiert uns nicht mehr: Wo befindet sich die Düse? Oder nur: Wie hoch ist der Wasserdruck? Uns interessiert: Wie sieht das fertige bearbeitete Teil aus?
Zu den Qualitätsmerkmalen gehören: Schnittfugenbreite, Schnittfugenverjüngung, Oberflächenrauheit, Oberflächenwelligkeit, Maßgenauigkeit, Eckenfehler.
In dieser Phase benötigen wir mathematische Modelle. Beispielsweise können wir mithilfe des Schnittfugenverjüngungsmodells untersuchen, wie sich die Schnittfugenverjüngung bei Änderungen von Druck, Abrasivmittelmassenstrom, Vorschubgeschwindigkeit, Material und Dicke verändert. Mithilfe des Rauheitsmodells können wir analysieren, wie die Prozessparameter so gewählt werden, dass die Geometrieanforderungen erfüllt und die gewünschte Oberflächenqualität erzielt wird.
Schließlich können wir das Ziel „Welche Art von Teil wir wollen“ in „Welche Bewegungs- und Prozessparameter die Maschine verwenden soll“ umwandeln. Das ist echte Bearbeitungsoptimierung.
15 Reale dreischichtige Steuerlogik für Präzisionswasserstrahlschneiden
Setzt man das gesamte System zusammen, wird die Logik deutlich:
– Ebene 1: Bewegungssteuerung
Lösung: Wohin soll die Düse?
Steuerung: XYZ, Vorschubgeschwindigkeit, Beschleunigung-Verzögerung, Ecke, Werkzeugweg.
– Schicht 2: AWJ-Prozesssteuerung
Lösung: Wie sollte man mit dem Strahl schneiden?
Koordinieren Sie: Vorschubgeschwindigkeit, Abrasivmittel-Massenstrom und notwendige Strahlparameter.
– Ebene 3: Qualitätsvorhersage und Optimierung
Lösungsfrage: Erfüllt das Schnittergebnis die Anforderungen?
Fokus auf: Verjüngung, Schnittfugenbreite, Rauheit, Welligkeit, Maßgenauigkeit.
Anschließend erfolgt die Optimierung anhand des Modells: Bewegungsparameter + Prozessparameter + Pfadkompensation. Dadurch entsteht ein geschlossener Regelkreis: Bewegung → Prozess → Qualität → Optimierung → Rückkopplung an Bewegung und Prozess.
16 Was ist das wahre Geheimnis der Präzisions-Wasserstrahlschneidtechnik?
Die Antwort ist einfach: Man sollte nicht ein einzelnes Teil extrem präzise fertigen, sondern alle Systeme die Verantwortung für das „endgültig bearbeitete Teil“ übernehmen lassen.
Sechs Hardwaremodule gewährleisten eine stabile physikalische Kapazität: Ist genügend Wasser vorhanden? Ist der Druck ausreichend? Ist die Stromversorgung stabil? Ist der Strahl stabil? Ist die Ausrüstung sicher?
- Antworten zur Bewegungssteuerung der Ebene 1: Wohin soll die Düse gehen?
- Antworten zur Prozesssteuerung der zweiten Schicht: Wie sollte der Strahlschnitt erfolgen?
- Antworten zur Qualitätsvorhersage und -optimierung der Schicht 3: Entspricht das fertige Bauteil den Zielvorgaben? Wie lassen sich die Parameter anpassen?
Endlich haben wir die vollständige technische Kette:
Hochdruck-Hardware → Stabiler Strahl → Präzise Bewegung → Kooperative Prozessparameter → Qualitätsvorhersage → Pfad- und Prozesskompensation → Teile näher an der Zielgeometrie und Oberflächenqualität
17. Worin besteht der Unterschied zwischen gewöhnlichem Wasserstrahlschneiden und Präzisionswasserstrahlschneiden?
Erklärung in einem Satz: Bei der herkömmlichen Wasserstrahlschneidtechnik wird hauptsächlich gesteuert, „wo sich die Düse befindet“; bei der Präzisionswasserstrahlschneidtechnik wird darüber hinaus gesteuert, „wie der Strahl im Material schneidet“.
Kontrollfluss eines normalen Systems:
Zeichnung → CAM → CNC → Düsenbewegung → Schnittfertigstellung
Fortschrittlicherer Präzisions-AWJ-Systemablauf:
Zeichnungsziel → Bewegungsplanung → Prozessparameteroptimierung → Wasserstrahlschneiden → Qualitätsvorhersage → Pfad-/Prozesskompensation
Leistungsunterschiede ergeben sich selten aus dem Hinzufügen einer großen Anzahl neuer mechanischer Teile. Entscheidend ist vielmehr, ob die Systemauslegung die Leistungsfähigkeit der Anlagen mit der Qualität der Endprodukte verknüpft.
Das Ultrahochdruck-Abrasivwasserstrahlschneiden ist eine multidisziplinäre Bearbeitungstechnologie, die auf Maschinenbau, Hydraulik, Hochdruckwassersysteme, Abrasivmittelzuführungssysteme, CNC-Bewegungssteuerung und empirische Prozessmodelle zurückgreift.
Die Erzielung präziser Wasserstrahlschneidleistung hängt nicht allein von steiferen Führungsschienen, besseren Gewindespindeln oder höherem Betriebsdruck ab. Hardwareverbesserungen sind zwar vorteilhaft, echte Präzision erfordert jedoch die Integration von Hardware, Bewegungsverhalten, Strahlphysik, Abrasivmittelzufuhr und Qualitätsanforderungen in ein einheitliches System.
Die gewünschte Arbeitsfolge: Echtzeitänderungen der Maschinenbewegung → koordinierte Anpassung der Prozessparameter → kontrolliertes Strahlschneidverhalten → Vorhersage und Optimierung der Schnittfugenverjüngung und der Oberflächenstruktur → Geometrie des Endteils nähert sich der Konstruktionsabsicht an.
Das ist das wahre Geheimnis der Präzisions-Wasserstrahlbearbeitung: Es geht nicht nur darum, die Düse genauer zu bewegen, sondern die Düsenbewegungsprogrammierung und das Schneidverhalten des Strahls als ein einheitliches Problem zu behandeln.
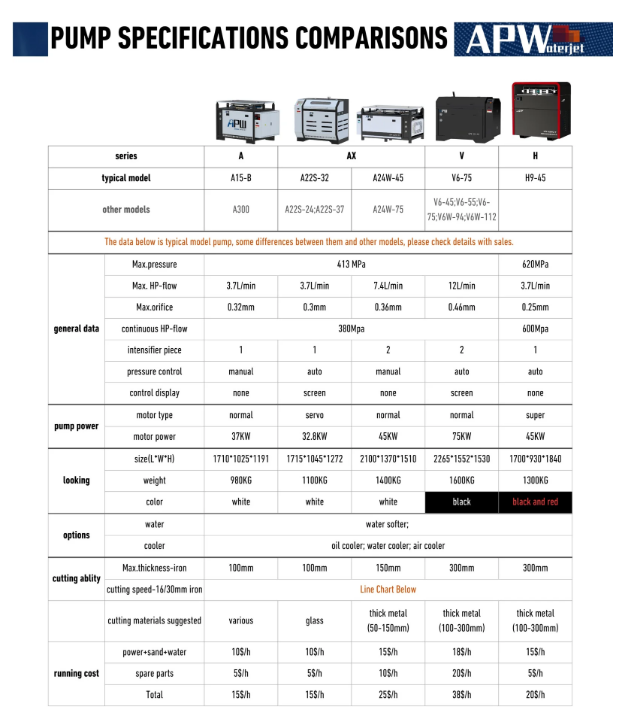
Wenn Sie sich für Wasserstrahltechnologie interessieren, kontaktieren Sie gerne unser Vertriebsteam oder hinterlassen Sie uns eine Nachricht . Wir empfehlen Ihnen außerdem, die technischen Informationen zu APW-Hochdruckpumpen als Referenz für ein besseres Verständnis von Wasserstrahlsystemen einzusehen.